




テクニカル分析とプラントインフラ
エグゼクティブ・セオリー:鋼管製造における構造的ボトルネックの克服
スマートハイウェイネットワーク、都市の電化、通信タワーの展開の世界的な拡大により、鋼管灯柱および高マストの構造性能要件が大幅に高まっています。12メートルから14メートルを超える長いテーパー付き八角形、多角形、または円錐形のポールを製造するには、単体のプレスブレーキやシーム溶接機以上のものが必要です。
高スループットのポールプラントにおける真の運用上のボトルネックは、ワークショップインフラ計画、重鋼板の取り扱い、および設備ラインレイアウトにあります。クレーン吊り上げ能力の同期、専用の治具、体系的な材料フローなしでは、製造業者は深刻なサイクルタイムの遅延、移送中の構造変形、および安全上の危険に直面します。生産ラインアーキテクチャの評価には、ワークフロー方法論、クレーントン数、および自動処理ステージの分析が必要です。
業界のコンテキスト:主な運用上のペインポイント
従来の鋼材加工施設が特殊なポール製造に移行する際に直面する、3つの繰り返し発生するエンジニアリング上の課題があります。
1. 重量物取り扱いリスク
長い台形鋼板(Q235Aまたは高張力構造用鋼)は、曲げ前に高い柔軟性を示します。これらの鋼板をスリッティング、テーパーカット、および曲げステーション間で定格以下のホイストを使用して輸送すると、鋼板のたるみ、位置ずれ、および深刻な作業場の安全リスクが発生します。
2. 曲げとシームクローズの不一致
高トン数のタンデムCNCプレスブレーキが長いテーパー形状を形成すると、残留応力により縦方向のシームギャップが発生します。シームクローズおよびシャット溶接機に十分な機械的クランプ力が不足している場合、ジョイントオフセットが発生し、溶接浸透不良および手直しにつながります。
3. プロセスフローのボトルネック
ドアカット、ベースプレートロボット溶接、ポール矯正などの個々のプロセスを、連続的なクレーンカバレッジなしで分離すると、プラントフロア全体で仕掛品(WIP)バッファの混雑が発生します。
比較方法論:プラントレイアウトとオーバーヘッドハンドリング戦略
エンジニアリングマネージャーは、ポール製造施設を設計またはアップグレードする際に、2つの異なる運用ルートのいずれかを選択する必要があります。
ルートA:断片的な手動ワークステーション
局所的な軽荷重ホイストを備えた一般的な加工ベイに分散されたスタンドアロンマシンに依存します。
- 設備投資:初期機械セットアップコストが低い。
- 取り扱い効率:低い;頻繁な手動リギングと再配置が必要。
- 構造リスク:鋼板のねじれや表面損傷のリスクが高い。
- 安全コンプライアンス:手動オーバーヘッド操作中の高い脆弱性。
ルートB:デュアルオーバーヘッドクレーンを備えた統合ライン
重荷重ブリッジクレーンによってサービスされる構造化されたリニアベイに沿って自動化された加工機械を統合します。
- 設備投資:プラント構造とクレーンガントリーシステムへの初期投資が高い。
- 取り扱い効率:高い;コイルスリッティングから最終矯正までの連続リニア移送。
- 構造リスク:最小限;制御された吊り上げにより、12m〜14mの長さ全体で位置合わせが維持されます。
- 安全コンプライアンス:専用のオーバーヘッド荷重定格を備えた厳格な安全プロトコルゾーン。
ワークショップクレーン吊り上げインフラパラメータ
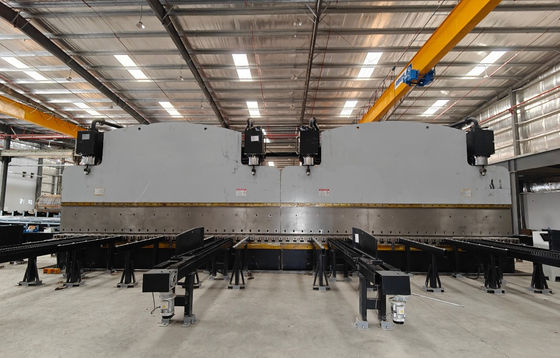
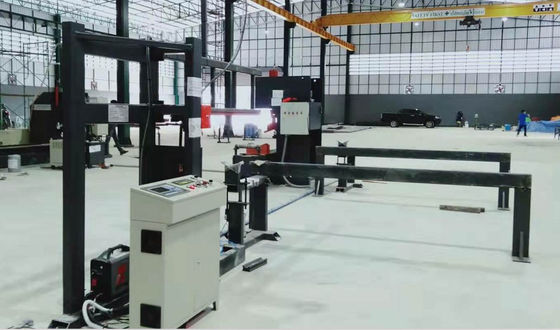
効果的なポール製造環境の重要な要素は、オーバーヘッドクレーン構成です。重鋼板の取り扱い、タンデムプレスブレーキのロード、高マストの組み立てには、専用のワークショップスパン上で動作する認定オーバーヘッドクレーンシステムが必要です。
| 設備ユニット/運用ゾーン | オーバーヘッドクレーン定格荷重容量 | 安全警告基準 | 設備統合の役割 |
|---|---|---|---|
| 重機とフォームロードベイ | 16 t / 10 t | 厳格な安全ゾーンマーキング:オーバーヘッドクレーン荷重下の必須クリアランス | 重鋼コイル、巨大なプレスブレーキ工具ダイ、高マストシェルアセンブリを扱います。 |
| 自動生産ラインワークショップベイ | 10 t / 6 t | 厳格な安全ゾーンマーキング:オーバーヘッドクレーン荷重下の必須クリアランス | カットトゥレングス鋼板と縦方向シームシャット溶接ラインの連続ロードをサポートします。 |
| アセンブリと機械サービスゾーン | 10t / 5t | 厳格な安全ゾーンマーキング:オーバーヘッドクレーン荷重下の必須クリアランス | 設備のアセンブリ、治具の位置合わせ、およびサブアセンブリのメンテナンスを容易にします。 |
注:荷重定格と安全プロトコルは、検証済みの運用ワークショップ環境設定から直接抽出されています。

完全ライン統合のための技術選定フレームワーク
ポール製造プラント全体の計画時、エンジニアリングチームは6つの連続する製造ステージにわたる設備選定を評価する必要があります。
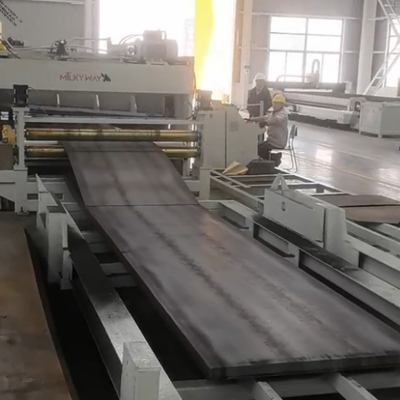
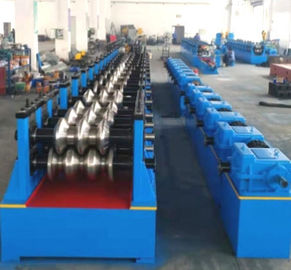
- コイル処理とテーパーカット:材料の歪みなしで正確な二等辺台形ブランクを準備するために、専用のカットトゥレングスラインまたは鋼コイルスリッティングセットアップとCNCテーパーカッターをペアリングします。
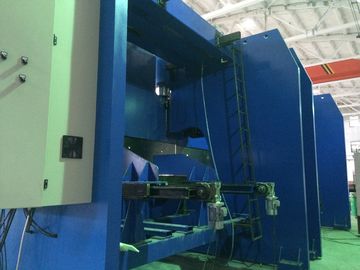
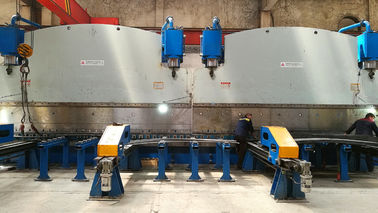
- タンデムCNCベンディング:12mから14mのテーパー付き八角形または丸型ポール用の同期多軸ベンディングが可能なダブルリンケージまたはCNCタンデム油圧プレスブレーキを展開します。
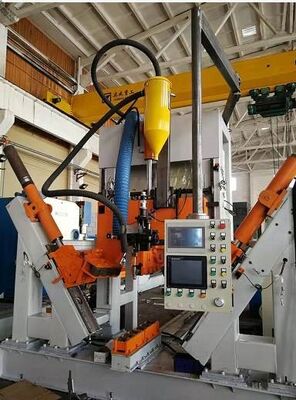
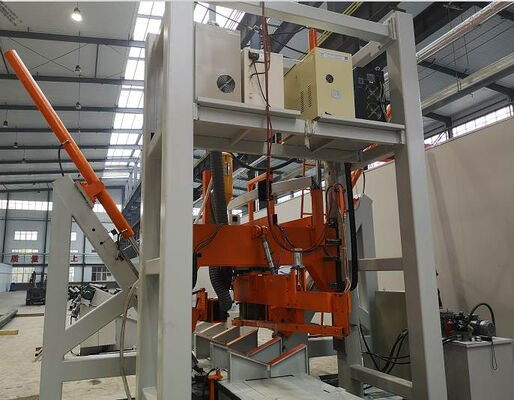
- 縦方向シームクローズと溶接:完全浸透ストレートシーム溶接を保証するために、サブマージアーク溶接(SAW)またはパルスMIGプロセスを利用する自動ポールシャット溶接機を実装します。
- 油圧矯正と再成形:溶接後の熱歪みを修正するために、ワイヤレスリモートコントロールを備えた高力油圧ポール矯正機を使用します。
- ドアフレームカット:正確な360度サービスドアの切り抜きと摩擦ドリル操作のために、CNCレーザーまたはプラズマポールドアカット機を統合します。
- フランジベースプレート溶接:ポールルートでの堅牢な構造ジョイントの完全性を確保するために、ロボットベースプレート溶接ワークステーションまたは溶接ローテーターを使用します。
プラントエンジニアリングマネージャー向けのアクション可能な意思決定チェックリスト
ライン設備投資またはプラントレイアウトの概略図を最終決定する前に、この実用的な実装フレームワークに対してプロジェクトを評価してください。
- クレーン容量のマッチング:長い14m鋼管のデュアルポイントリフティングを可能にするために、オーバーヘッドクレーントラックがデュアルホイスト(例:16 t / 10 tまたは10 t / 6 t)を収容できることを確認します。
- 安全ゾーンマーキング:重機周辺で床マーキングとクリアオーバーヘッドクリアランスプロトコル(「オーバーヘッドクレーン荷重下の立ち入り禁止」)が施行されていることを確認します。
- タンデム同期:ベンディング機械のCNCコントローラーが、長ベッドに沿ったリアルタイム油圧比例バルブ同期をサポートしていることを確認します。
- WIPバッファスペース:材料取り扱いボトルネックを防ぐために、シーム溶接と矯正ステーションの間に十分な床面積を割り当てます。
結論とプラント最適化の次のステップ
競争力のある高収率の鋼管製造プラントを構築するには、ワークショップインフラ、クレーン吊り上げ能力、および機械統合を連携させるホリスティックエンジニアリングアプローチが必要です。高度なタンデムプレスブレーキと自動シーム溶接設備とともに材料取り扱いワークフローを優先することにより、製造業者は一貫した製品形状と高スループットを達成できます。
ライン拡張または既存の照明ポール製造施設の近代化を評価している産業エンジニアリングチームは、無錫CMC機械有限公司のような専門設備ターンキーメーカーと相談することで、プラント設計、ラインレイアウト、および機械選定を最適化するために必要な技術的基盤を提供します。